Materiały: lekkość z zachowaniem ścieżki obciążeń
Konstrukcje rakiet oszczędzają gramy, ponieważ tego wymagają ułamki masy ładunku na orbicie. Nawet konstrukcje lotnicze podlegają jednak jednej nienaruszalnej zasadzie: nigdy nie przenoś zginania na cienką powłokę przeznaczoną wyłącznie do ścinania i nigdy nie łącz różnych materiałów bez uwzględnienia zmęczenia i korozji.
Moment bezwładności przekroju ważniejszy niż gęstość z folderu
W małym warsztacie konstruktorzy często za wcześnie sięgają po tkaninę z włókna węglowego, licząc na oszczędność masy, a potem nakładają ciężkie kałuże żywicy, które ważą więcej niż cienkościenna stal. Sztywność na zginanie rośnie z sześcianem średnicy rury (moment bezwładności przekroju, I), dlatego rura 34,9 mm z chromomolibdenu 4130 o podwójnie zwężanej ściance (0,8–0,5–0,8 mm) od Reynoldsa lub Columbusa doskonale znosi moment skręcający od pedałowania, a jednocześnie wytrzymuje obciążenia zaciskowe i lutowanie w warsztacie.
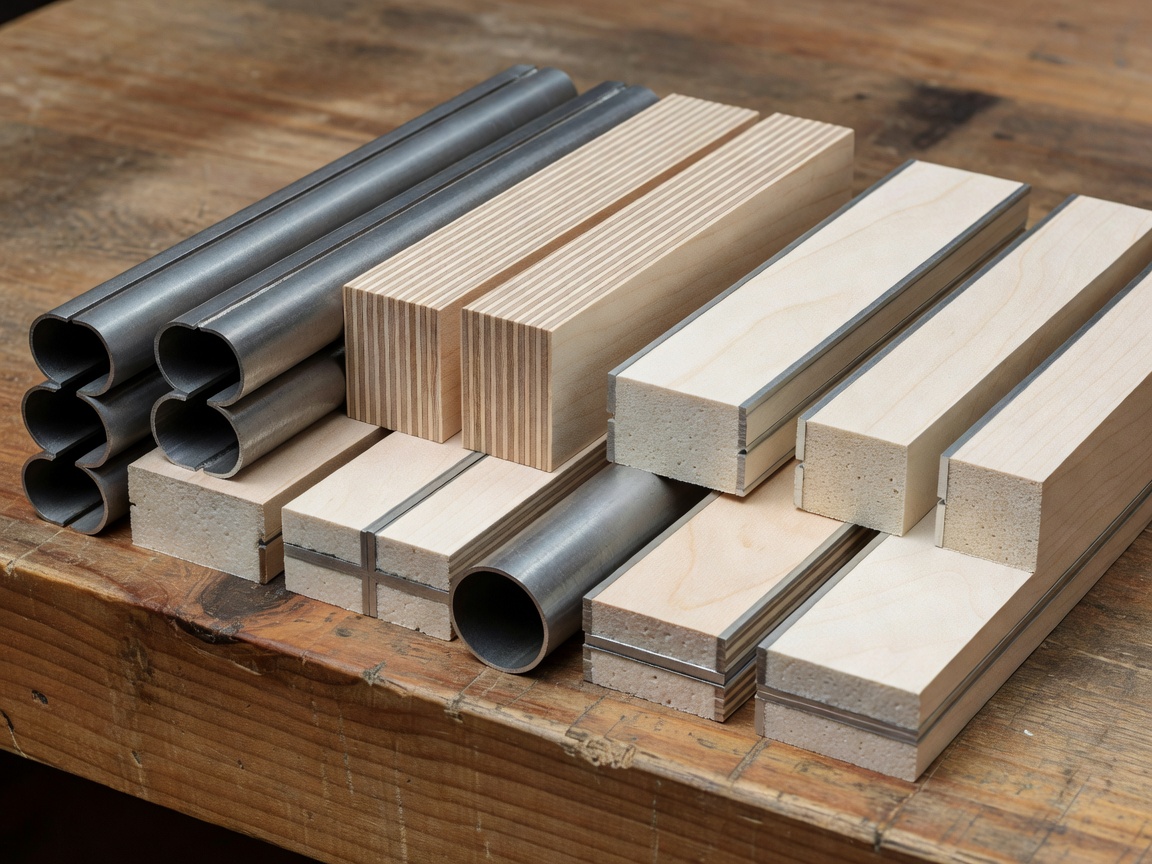
Tam, gdzie inspiracja lotnicza naprawdę sprawdza się w domowych konstrukcjach, to owiewki o konstrukcji półskorupowej z przenoszeniem naprężeń przez poszycie oraz panele warstwowe. Zapożyczone z konstrukcji de Havilland Mosquito i klasycznych szybowców poszycia z 1,5 mm fińskiej brzozowej sklejki lotniczej lub plastra miodu aramidowego przeciwdziałają wyboczeniu paneli na szerokich łukach owiewki, przy ułamku masy litego laminatu.
Zastąpienie 2,2 mm litej powłoki owiewki z poliestru szklanego 1,0-milimetrowym laminatem warstwowym szkło/pianka/szkło zmniejsza masę powłoki owiewki o 42%, jednocześnie podwajając odporność panelu na zginanie.
Próbka testowa 300 mm x 300 mm podparta na krawędziach, obciążona centralnie 5 kg mosiężnym ciężarkiem, ugięła się o 1,8 mm, w porównaniu z 7,4 mm dla cięższej, litej jednowarstwowej próbki.
Właściwości materiałów i macierz praktyczności warsztatowej
Przy prototypowaniu bez przemysłowych autoklawów i pieców do przesycania znacznie ważniejsze niż wytrzymałość na rozciąganie podana w laboratoryjnej karcie technicznej jest to, jak materiał reaguje na zwykłe narzędzia warsztatowe i jak wyraźnie ostrzega przed zniszczeniem.
| Materiał | Moduł Younga (GPa) | Granica plastyczności / użyteczna wytrzymałość (MPa) | Granica zmęczeniowa | Przydatność warsztatowa |
|---|---|---|---|---|
| Stal chromowo-molibdenowa 4130 (normalizowana) | 205 | ~460 | Rzeczywista granica zmęczeniowa poniżej ~50% UTS | Idealna na główne ramy, podramy i lutowane mocowania |
| Blacha / rura ze stopu aluminium 6061-T6 | 69 | ~240 (spada o ~40%, jeśli spawane bez ponownego starzenia) | Brak progu zmęczeniowego; cykle się kumulują | Najlepsze nitowane lub klejone na poszycia owiewek i rozpórki |
| Tytan 3Al-2.5V | 105 | ~620 | Wysoka odporność na zmęczenie i korozję | Wymaga komory z osłoną argonową; nie wybacza zanieczyszczenia tlenem |
| Węgiel UD / epoksyd (laminowanie ręczne pod workiem próżniowym) | 110–135 (wzdłuż włókna) | ~800–1100 (anizotropowo) | Doskonały na rozciąganie; podatny na zgniot poprzeczny | Wymaga tkaniny oddzielającej, formowania pod workiem próżniowym i bariery szklanej oddzielającej od stopu |
| Falista płyta polipropylenowa (Correx) | 1.4 | Wyłącznie niekonstrukcyjne poszycie | Wysoka tolerancja na zginanie; promieniowanie UV niszczy go z czasem | Niezrównane szybkie poszycie prototypowe do prób aerodynamicznych z pęczkami nitek |
Zapobieganie korozji galwanicznej i koncentracjom naprężeń
Jednym z najcichszych zagrożeń konstrukcyjnych w domowych rowerach z kompozytu i metalu jest sprzężenie galwaniczne. Włókno węglowe przewodzi prąd wzdłuż swoich grafitowych włókien i w szeregu galwanicznym leży blisko metali szlachetnych, podczas gdy stopy aluminium znajdują się daleko w kierunku anodowym. Bezpośrednie przyklejenie gołego węgla do aluminiowego zaczepu tylnego widelca lub rozpórki owiewki, a następnie jazda po wilgotnym zimowym piachu drogowym, zamienia złącze w baterię, która rozpuszcza aluminium w biały proszek.
Konstruktorzy lotniczy i morscy temu zapobiegają bez wysiłku: zawsze współutwardzają jedną warstwę cienkiej tkaniny szklanej E o gramaturze 100 g/m² między laminatami węglowymi a okuciami aluminiowymi, utrzymują kontrolowaną grubość spoiny klejowej 0,15–0,25 mm, stosując mikrokulki szklane jako przekładki w utwardzanej konstrukcyjnej żywicy epoksydowej (np. 3M DP420 lub West System G/flex), oraz zwężają końce tulei pod kątem 30 stopni, aby uniknąć nagłych skoków sztywności.
Kontrola konstrukcji i procedura stukania
- Podejście zgodne z ISO 4210: nigdy nie wierć przez pasy rozciągane lub ściskane (górne lub dolne) rur podłużnych, kierownic i widelców w celu poprowadzenia przewodów lub przykręcenia owiewek przednich.
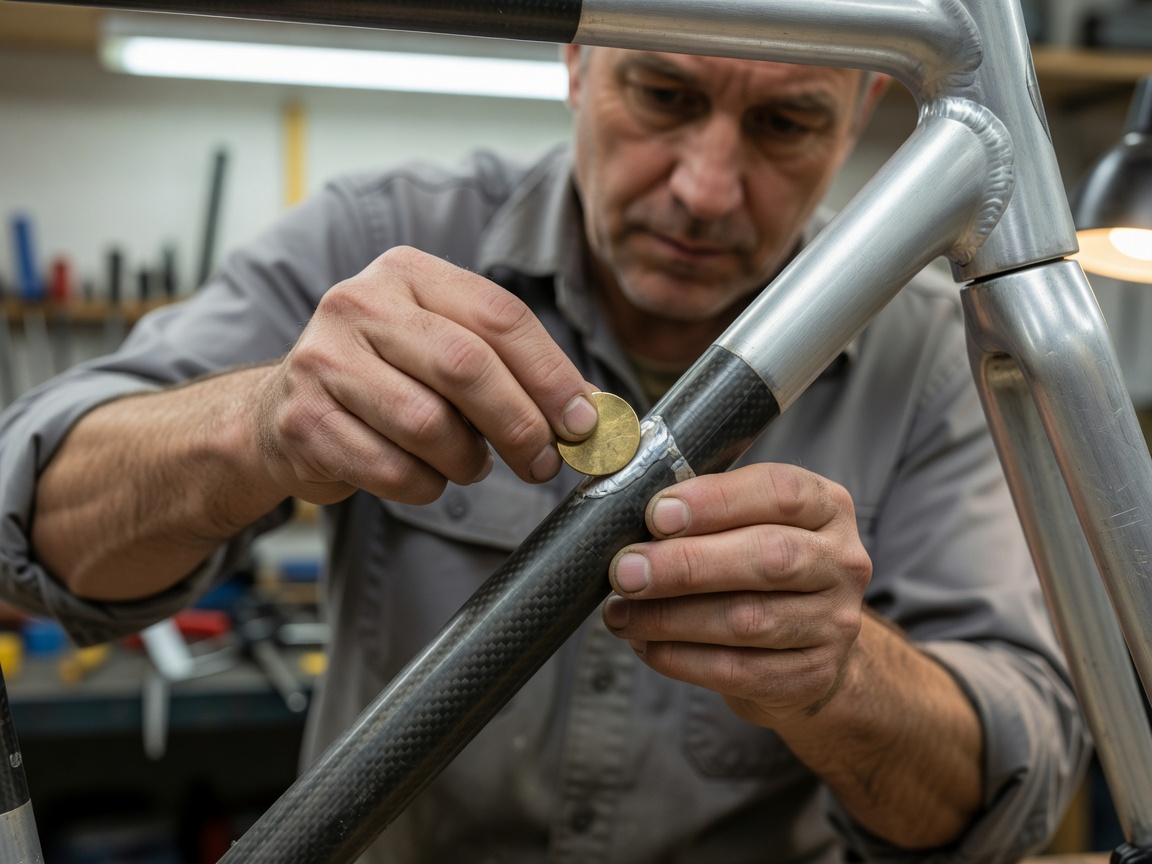
- Test akustyczny stukaniem: co miesiąc stuk mosiężną podkładką w klejone połączenia kompozytowe; wyraźny metaliczny dźwięk oznacza solidne przyleganie, a głuchy, stłumiony odgłos sygnalizuje delaminację.
- Badania penetracyjne i kontrola białą farbą: wykańczanie mocno obciążonych lutowanych mocowań stali jasną farbą satynową, aby mikropęknięcia powłoki natychmiast ujawniły ewentualne przekroczenie granicy plastyczności.
- Izolacja łączników: śruby ze stali nierdzewnej wkręcane w aluminiowe pogrubienia (bossy) pokrywa się smarem lanolinowym do zastosowań morskich lub pastą Tef-Gel, aby zapobiec zatarciu i elektrolitycznemu zakleszczeniu.