Werkstoffe: Leichtbau mit klarem Lastpfad
Raketenstrukturen werden leicht gebaut, weil es der Nutzlastanteil im Orbit verlangt. Doch auch Strukturen der Luft- und Raumfahrt folgen einer unumstößlichen Regel: Biegelasten dürfen nicht in eine dünne Haut eingeleitet werden, die nur auf Schub ausgelegt ist, und unterschiedliche Werkstoffe dürfen nur verbunden werden, wenn Ermüdung und Korrosion berücksichtigt sind.
Flächenträgheitsmoment schlägt Werbedichte
In einer kleinen Werkstatt greifen Bauherren oft vorschnell zu gewebtem Carbongelege, um Gewicht zu sparen. Dabei tragen sie dann so viel Harz auf, dass das Bauteil schwerer wird als dünnwandiger Stahl. Die Biegesteifigkeit wächst mit der dritten Potenz des Rohrdurchmessers (Flächenträgheitsmoment I). Deshalb widersteht ein doppelt konisch gebautes Rohr aus 4130-Chromoly von Reynolds oder Columbus mit 34,9 mm Durchmesser (Wandstärken 0,8–0,5–0,8 mm) dem Tretmoment hervorragend und verträgt Klemmlasten und das Hartlöten in der Werkstatt.
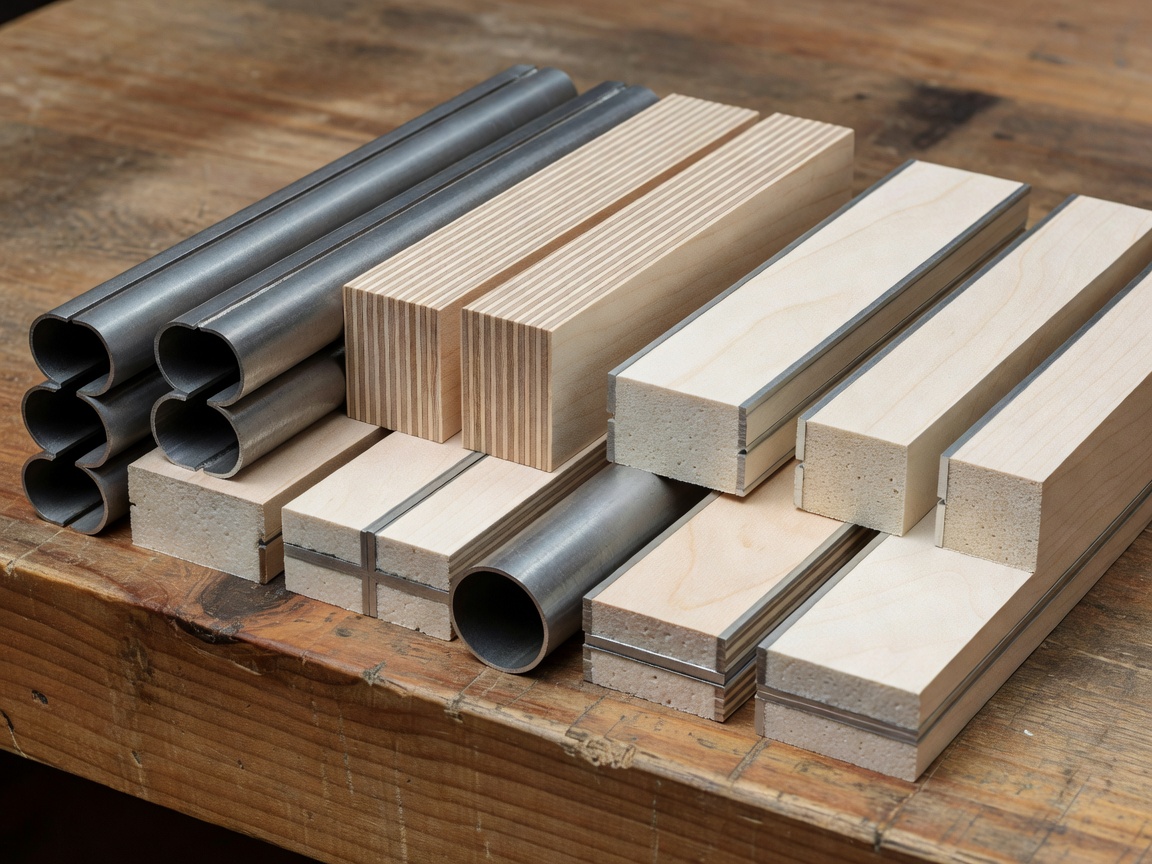
Die Luft- und Raumfahrt bietet bei Eigenbauten vor allem bei schalenartig tragenden Verkleidungen und Sandwichplatten echten Nutzen. Angelehnt an die de Havilland Mosquito und den klassischen Segelflugzeugbau widerstehen 1,5 mm starke finnische Birken-Flugzeugsperrholzplatten oder Schalen mit Aramid-Wabenkern dem Beulen der Platten über breite Verkleidungsbögen, und das bei einem Bruchteil der Masse eines massiven Laminats.
Ersetzt man eine 2,2 mm dicke massive Verkleidungsschale aus Glasfaser-Polyester durch ein 1,0 mm dickes Sandwichlaminat aus Glas, Schaum und Glas, sinkt die Masse der Verkleidungsschale um 42 %, während sich die Biegesteifigkeit der Platte verdoppelt.
Ein 300 mm x 300 mm großer Prüfkörper, an den Rändern aufgelegt und mit einem 5 kg schweren Messinggewicht in der Mitte belastet, verformte sich um 1,8 mm. Der schwerere massive Einschalen-Prüfkörper verformte sich dagegen um 7,4 mm.
Werkstoffeigenschaften und Matrix zur Werkstatttauglichkeit
Beim Prototyping ohne Industrieautoklaven oder Lösungsglühöfen ist weniger die maximale Zugfestigkeit auf einem Labordatenblatt entscheidend, sondern wie ein Werkstoff auf gewöhnliche Werkstattwerkzeuge reagiert und wie deutlich er vor dem Versagen warnt.
| Werkstoff | Elastizitätsmodul (GPa) | Streckgrenze / nutzbare Festigkeit (MPa) | Dauerfestigkeit | Eignung für die Werkstatt |
|---|---|---|---|---|
| 4130 Chrom-Molybdän-Stahl (normalisiert) | 205 | ~460 | Echte Dauerfestigkeit unter ~50 % der Zugfestigkeit | Ideal für Hauptrahmen, Hilfsrahmen und hartgelötete Halterungen |
| 6061-T6 Aluminiumblech / -rohr | 69 | ~240 (sinkt um ~40 %, wenn ohne Nachaushärtung geschweißt wird) | Keine Ermüdungsgrenze; Lastwechsel summieren sich | Am besten genietet oder geklebt für Verkleidungshäute und Streben |
| 3Al-2,5V Titan | 105 | ~620 | Hohe Ermüdungs- und Korrosionsbeständigkeit | Erfordert eine Argon-Spülkammer; reagiert empfindlich auf Sauerstoffverunreinigung |
| UD-Carbon / Epoxidharz (Handlaminat mit Vakuumsack) | 110–135 (entlang der Faser) | ~800–1100 (anisotrop) | Hervorragend unter Zug; anfällig für Querdruck | Erfordert Abreißgewebe, Vakuumsackverfahren und eine Glasfaser-Sperrschicht gegen die Aluminiumlegierung |
| Wellpolypropylen (Correx) | 1.4 | Nur als nicht tragende Außenhaut | Hohe Biegetoleranz; UV-Strahlung zersetzt es über Jahre | Unschlagbare Schnellprototyp-Außenhaut für aerodynamische Wollfaden-Tests |
Schutz vor Kontaktkorrosion und Spannungsspitzen
Eine der stillsten strukturellen Gefahren beim Selbstbau von Fahrrädern aus Verbundwerkstoff und Metall ist die galvanische Kopplung. Carbonfasern leiten Strom entlang ihrer graphitischen Filamente und liegen in der galvanischen Spannungsreihe nahe den Edelmetallen, während Aluminiumlegierungen weit am unedlen Ende stehen. Wird blankes Carbon direkt auf ein Aluminium-Ausfallende oder eine Verkleidungsstrebe geklebt und anschließend bei feuchtem Winterwetter mit Streusalz gefahren, wird die Verbindung zu einer Batterie, die das Aluminium zu weißem Pulver auflöst.
Luft- und Raumfahrt- sowie Bootsbauer verhindern das mühelos: Eine dünne Lage E-Glasgewebe mit 100 g/m² wird stets zusammen mit den Carbonlaminaten zwischen Carbon und Aluminiumbeschläge eingehärtet, eine kontrollierte Klebefuge von 0,15–0,25 mm wird mit Glasmikrokugeln als Abstandshalter in zähem Strukturepoxidharz (etwa 3M DP420 oder West System G/flex) eingehalten, und die Hülsenenden werden unter 30 Grad angeschrägt, um abrupte Steifigkeitssprünge zu vermeiden.
Strukturprüfung & Klopfroutine mit der Messingscheibe
- Denkweise nach ISO 4210: Bohren Sie niemals durch die Zug- oder Druckgurte (oben oder unten) von Unterrohren, Lenkern oder Gabeln, um Kabel zu führen oder Frontkegel zu befestigen.
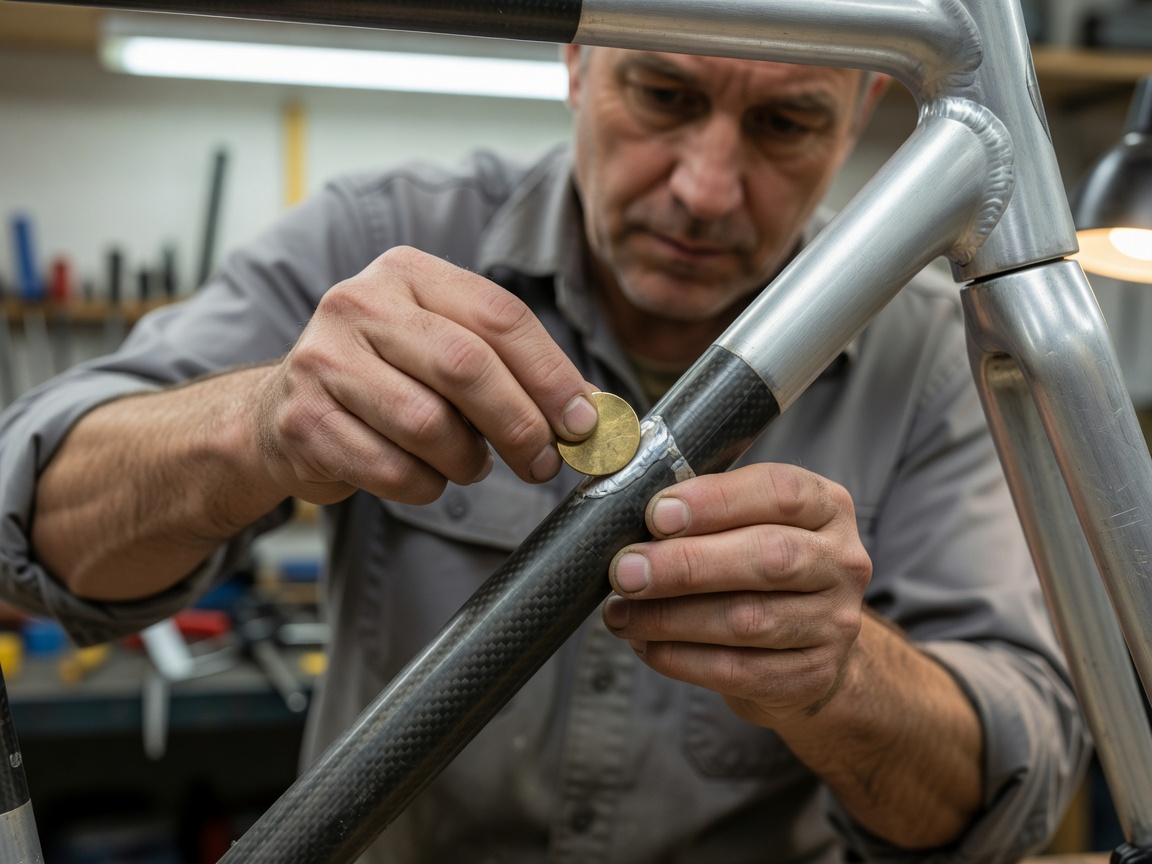
- Akustische Klopfprobe: Klopfen Sie geklebte Verbindungen aus Verbundwerkstoff monatlich mit einer Messingscheibe ab; ein klarer metallischer Klang zeigt feste Haftung, ein dumpfer Ton dagegen Delamination an.
- Farbeindring- und Weißlackprüfung: Lackieren Sie hochbelastete Lötansätze aus Stahl mit hellem Seidenglanzlack, damit Haarrisse in der Beschichtung sofort die darunterliegende Streckgrenze verraten.
- Schraubenisolierung: Bestreichen Sie Edelstahlschrauben, die in Aluminiumaufnahmen eingedreht werden, mit Lanolinfett für den Schiffsbau oder mit Tef-Gel, um Fressen und elektrolytisches Festsetzen zu verhindern.